一块钢板放久了会起锈,一台设备用久了旧漆会起皮,一道焊缝在高温下会生出一层氧化皮。这些"表面问题"看着不起眼,却直接影响焊接质量、涂层附着力和设备寿命——预处理做不到位,后面的工序再精细也白搭。
过去处理这些问题的办法无非三种:喷砂、化学酸洗、人工打磨。它们都能干活,但也各自带着甩不掉的麻烦。激光清洗的出现,让"把金属表面还原干净"这件事,第一次有了不用砂、不用酸、不伤基材的做法。
一、传统表面处理的三个难点
先说清楚问题,才知道新工艺的价值落在哪里。
- 伤基材。喷砂靠磨料冲击剥离锈层,对薄板、精密件、铝合金这类软基材容易造成表面粗糙度失控甚至变形;人工打磨靠砂轮硬磨,磨过头就是划伤和减薄。
- 难合规。酸洗产生大量废液,处理成本高、排放管控严;喷砂粉尘大,作业环境差,对操作人员的健康防护要求高。
- 有死角。沟槽、边角、焊缝根部、法兰结合面这些地方,磨头进不去、砂料打不到,往往靠人工补,效率低还容易漏。
这三件事叠加起来,构成的是真实的成本:返工、耗材、废料处置、环保投入,还有工期。
二、 激光清洗凭什么"只剥污、不动铁"
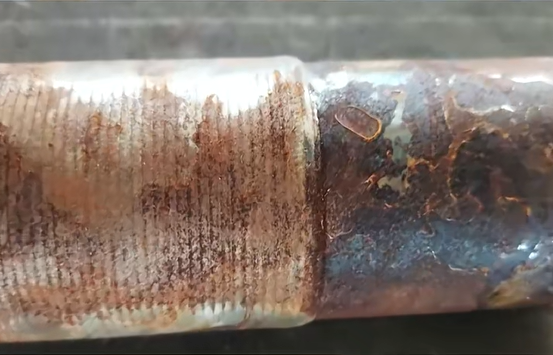
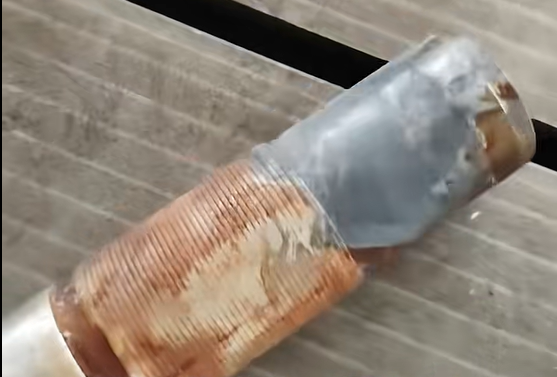
激光清洗的核心,是不同材料对激光的吸收能力差别很大。锈层、旧漆、氧化皮这些污染物,对特定波长的激光吸收率高,能量一打上去就迅速升温、气化,或者在热膨胀作用下从基体表面剥离;而金属基体吸收率低,大部分能量被反射掉。
整个过程中激光不与工件接触,没有磨料撞击,没有化学药剂参与。参数设定得当,能量就停留在污染物这一层,金属基体本身的尺寸、金相组织和表面粗糙度基本不受影响。
这一点在几个场景里尤其关键:薄板件怕变形、精密件怕划伤、焊前处理怕影响坡口质量、涂装前处理怕基材损伤导致附着力反而下降。激光清洗在这些位置上,比传统工艺更有把握。
三、激光清洗的技术优势
1.无损,意味着少返工
清洗后金属基底完好,后续焊接、喷涂、粘接的界面状态更可控。对高价值工件来说,"少报废一件"往往就抵得上很长一段时间的耗材支出。
2. 一机多能,意味着少换工序
同一台设备,换参数就能处理不同的污染物:除锈、脱漆、除氧化皮、除油污、除焊斑。定点精洗可以做,大面积快速清扫也可以做,不必为每种工序准备一套设备和一套耗材。
3.不用耗材,意味着可持续的成本结构
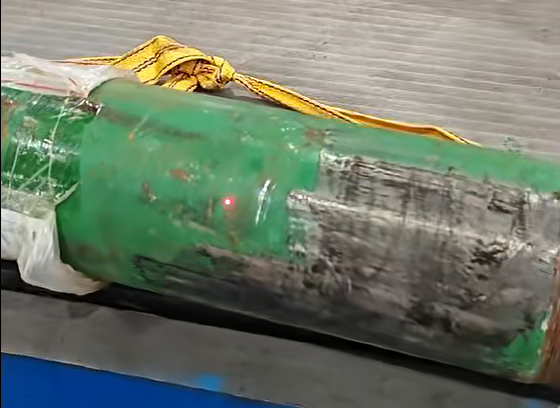
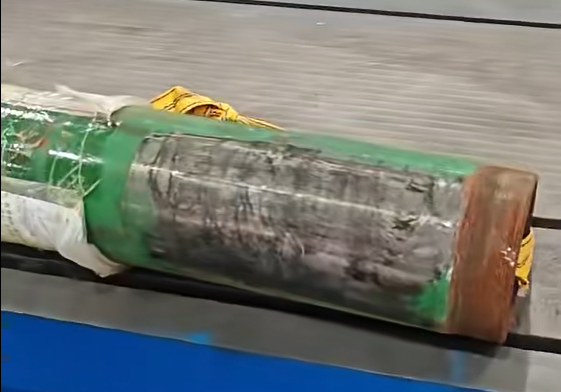
不需要砂料、钢丸、砂纸,也不需要酸液和中和药剂。没有化学废液,没有大量固废,清洗过程只产生微量粉尘,配套除尘装置即可控制作业环境。对处在环保检查压力下的车间,这一条比任何宣传语都实在。
4. 可移动,意味着少搬工件
手持式清洗头可以直接到工件旁边作业,大型钢结构、工程机械、船舶分段、管线这些"搬不动"的对象,可以在原位做维保,省掉转运和吊装的时间。
四、激光清洗典型应用场景
从目前的工程应用看,以下几类需求落地的密度最高。
- 钢结构与桥梁工程:焊前坡口除锈除油,涂装前整体预处理,替代喷砂的粉尘困扰。
- 船舶修造:船体分段与舱室除锈、旧涂层清除,可现场作业,减少进坞等待。
- 工程机械与重型装备:整机翻新前的漆层清除,避免打磨对结构件的减薄。
- 汽车与零部件:模具、夹具、齿轮的油污与氧化皮清理,精密件不划伤。
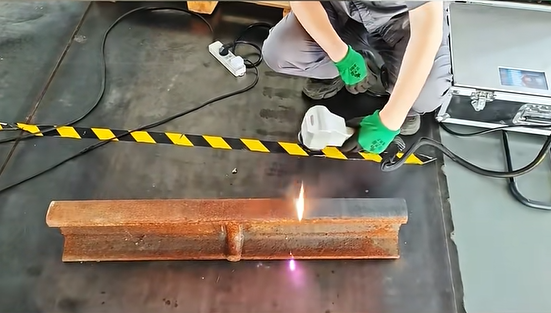
- 轨道交通与电力:接触网、构架、导电部件的氧化层清除,为焊接与导电连接做准备。
- 管道与压力容器:焊缝区域清洗与检测前处理,窄空间内可定点操作。
- 模具维保:型腔积碳、脱模剂残留、锈斑的周期性清理,不改变型腔尺寸。
五、激光清洗前期预备工作
激光清洗不是万能钥匙,选型阶段的判断比设备本身更影响最终效果。
1. 先做工艺验证。拿自己的典型工件(最厚的锈、最难脱的漆、最薄的板)做打样,确认单次或多次走枪能否达到要求的清洁度,以及基材表面状态是否符合后续工序。
2. 按污染物配功率与光斑。厚锈层、厚漆层需要更高的能量密度和更慢的扫描速度;精密件则更适合小光斑、低单脉冲能量的配置。同一台设备靠参数切换,但上限由功率决定。
3. 把除尘和安全一起规划。清洗过程会产生烟尘,配套抽风除尘是标准动作;同时需按激光安全要求配置防护眼镜、联锁与作业区隔离,这不是可选项。
4. 算综合账,而不是只看单价。把耗材、废料处置、返工率、人工、工期一起算进去,再与现有工艺对比。很多项目的价值不在设备便宜,而在返工和合规成本下降。
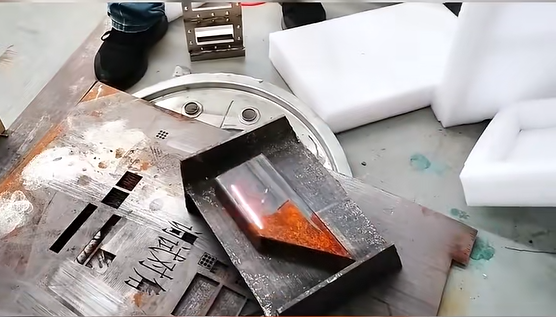
表面处理看似是生产流程里最不起眼的一环,但它决定了后面所有工序的上限。激光清洗提供的不是一种"更炫的清洗方式",而是一条不伤基材、不用耗材、可以走到工件旁边的技术路径。
如果你手上正好有一批锈得厉害、漆难脱、氧化皮清不干净的工件,不妨先拿几件做一次打样。清洗效果、基材状态,看一眼比听十句介绍更管用。