齿轮轴是减速机、风机、轧机、船舶传动系统中的核心部件,一旦齿面或轴颈出现磨损、点蚀或拉伤,整条产线就可能被迫停机。传统修复方式要么焊补后变形大、要么镀层结合力弱,修完往往撑不过半年。
激光熔覆技术正在改变这一局面——它不仅能恢复磨损尺寸,更能让修复层的耐磨性能超越原新件,成为齿轮轴再制造的首选方案。
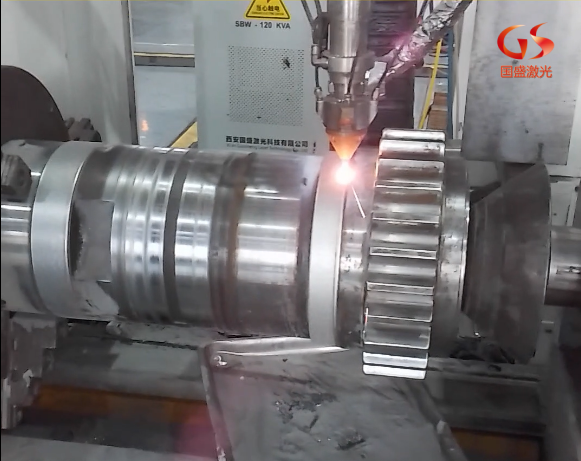
01 齿轮轴磨损:设备停机的隐形代价
在风电、冶金、矿山、船舶等重载工况下,齿轮轴长期承受交变载荷、微动磨损和润滑失效带来的冲击。常见失效形式包括:齿面点蚀、轴颈拉伤、花键磨损、密封位腐蚀等。
传统应对方式主要有三种:
1、直接更换新件:采购周期长、成本高,大型齿轮轴单件动辄数十万,且库存占用资金巨大。
2、电弧堆焊修复:热输入大,工件变形严重,焊后需大量机加工,且稀释率高,耐磨性能提升有限。
3、电镀镀铬/热喷涂:镀层为机械结合,容易剥落,且电镀环保压力大。
设备维护团队真正需要的,不是"把尺寸补回去",而是修完之后比原来更耐用。
02 激光熔覆:从"尺寸修复"到"性能升级"
激光熔覆以高能量密度激光束为热源,将同步送入的合金粉末熔化并快速凝固在工件表面,形成一层与基体冶金结合的高性能涂层。
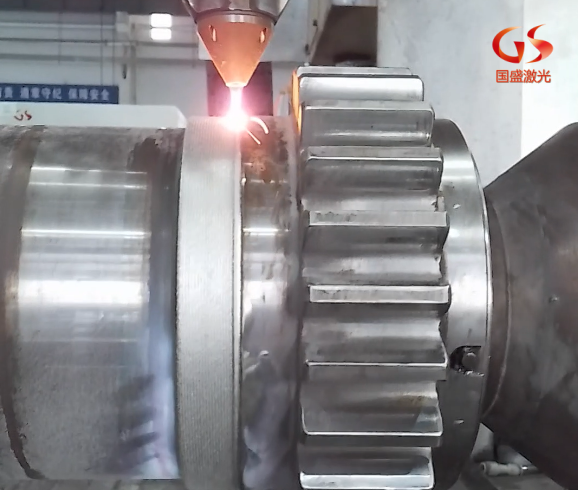
与传统工艺相比,它有三个本质不同:
冶金结合,不剥落:熔覆层与基体形成原子级结合,结合强度远高于电镀层和热喷涂涂层,重载工况下不脱落。
热影响极小,变形可控:热量集中、冷却速度快,工件整体变形量可控制在 5 丝以内,无需复杂矫正即可达到装配公差。
材料按需定制:可根据工况匹配铁基、镍基、钴基或 WC 碳化钨增强复合粉末,硬度区间灵活可调。
03 耐磨性能跃升的核心密码
齿轮轴激光熔覆最受关注的指标,就是修复层的耐磨性能。实际工况数据显示:
表面硬度提升 30% 以上:熔覆层硬度可达 HRC55–65,而传统修复一般在 HRC40–50,新轴基体通常在 HRC30–45。
服役寿命延长 2–3 倍:在合理选材与工艺控制下,修复后齿轮轴的实际使用寿命普遍可达新件的 1.5–3 倍,耐磨工况下甚至更高。
这意味着:修复不是"凑合用",而是一次性能升级。磨损部位被替换成了比原来更硬、更耐磨的合金层。
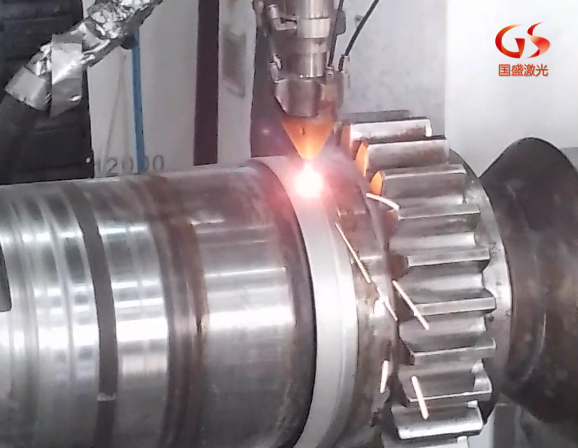
04 经济性:修复成本仅为新品的 1/3
除了性能提升,激光熔覆修复的经济账同样清晰:
成本仅为新品的 1/3–1/5:大型齿轮轴采购成本高,激光熔覆修复费用通常仅为换新件的 30%–50%。
停机时间大幅缩短:修复周期一般 3–10 天,而大型新件采购周期往往需要数月,减少产线停机损失。
粉末利用率高:激光熔覆粉末利用率达 85% 以上,远高于传统热喷涂的材料浪费。
对于高价值、长周期的大型齿轮轴来说,激光熔覆修复既保住了设备精度,又把维护成本降到了原来的几分之一。
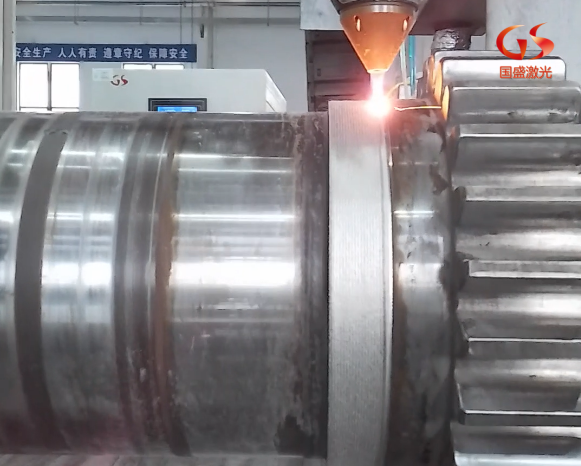
齿轮轴磨损不必"换件了事"。选择合适的激光熔覆修复方案,让每一次修复都成为一次耐磨性能的升级。
如有齿轮轴修复需求或技术咨询,欢迎联系国盛激光技术团队,我们将根据工况提供定制化熔覆方案。