在液压元件、石油钻具、工程机械、船舶重工等领域,大量关键零部件带有细小内孔。这些内孔在长期高压、摩擦、腐蚀工况下,容易出现磨损、拉伤、点蚀和镀层剥落,直接导致设备泄漏、压力衰减甚至停机。
长期以来,小孔径内孔的修复一直是再制造领域的难点——传统堆焊热输入大、易变形,电镀和热喷涂结合强度低,镶套工艺精度差。国盛激光依托多年内孔熔覆技术积累,为精密内孔的损伤修复与性能强化提供了高精度、高可靠的解决方案。
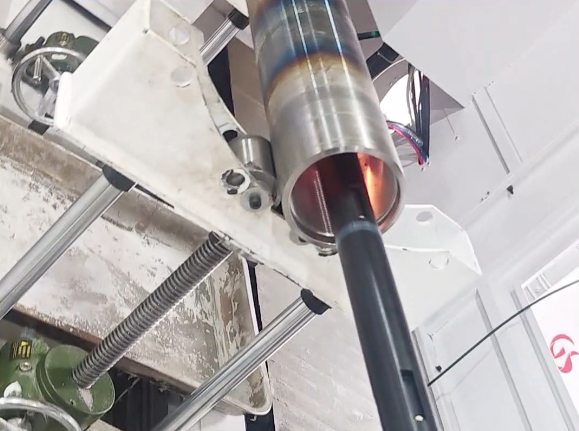
行业痛点:小孔径内孔修复为何棘手
与外圆或大直径内孔相比,小孔径内孔的加工空间狭小、散热条件差、观察与操作困难,对工艺装备和参数控制提出了极高要求。
- 传统堆焊热输入大,薄壁件易变形,焊后加工余量大,难以保证内孔圆度与尺寸精度。
- 电镀与热喷涂涂层为机械结合,结合强度低,在交变载荷下容易起皮、脱落,寿命有限。
- 镶套与刷镀工艺环节多、一致性差,对深孔和盲孔适应性不足。
- 常规激光熔覆头体积较大,无法伸入细小孔道,更难以控制深孔内的粉末输送与保护气路。
当零件内径小、孔深长、精度要求高时,多数修复手段"够不着、修不匀、保不住",企业往往只能选择整件更换,备件成本高、停机周期长。
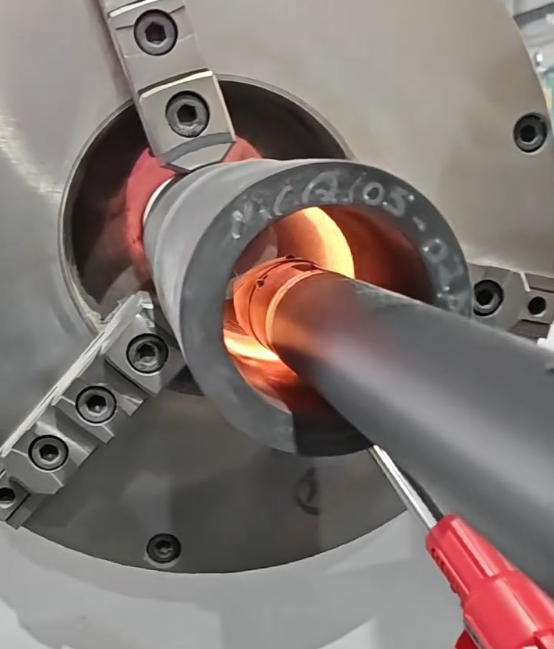
工艺原理:细长熔覆头深入孔道的精密增材
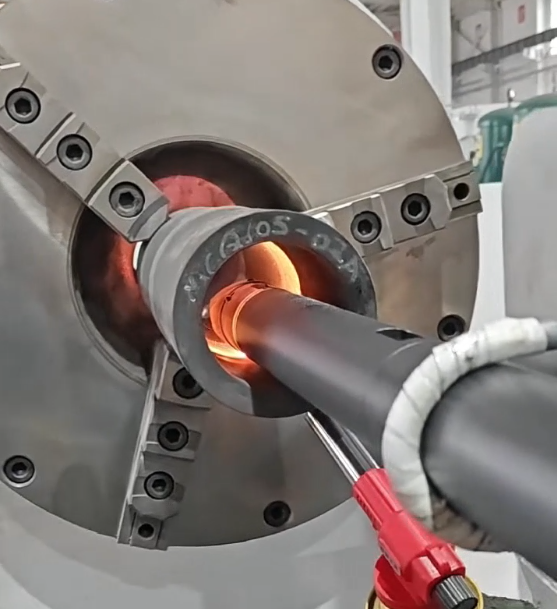
小孔径激光熔覆的核心,是将激光光路、送粉通道、保护气路与冷却回路全部集成到一支直径尽可能小的细长熔覆头内部,使其能够伸入狭小内孔完成加工。
高能量密度的激光束经熔覆头内部光路转折,精准辐照内孔待修复区域;同步送出的合金粉末在熔池中瞬时熔化,并与基体形成原子级冶金结合。熔覆头沿轴向进给、配合工件旋转,逐层逐道完成内壁的损伤填补与表面强化。
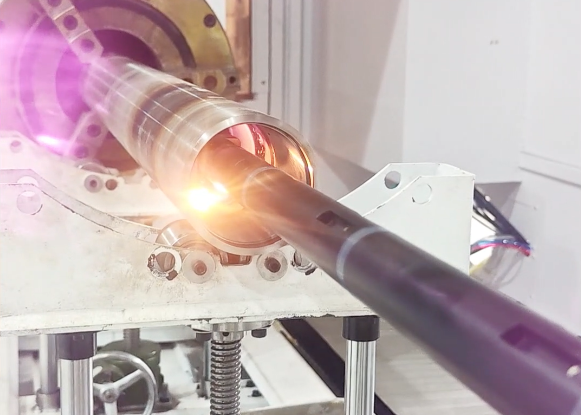
内孔熔覆头深入孔道作业示意图
得益于激光能量的高度集中与快速凝固特性,熔覆层厚度可控、热影响区极窄,基体受热变形小;加工完成后仅需少量精磨或珩磨即可恢复尺寸精度,真正实现"修复缺陷+性能升级"的双重目标。
核心优势:四项关键工艺能力
冶金结合,不易脱落。熔覆层与基体为致密冶金结合,结合强度远高于喷涂和电镀,在高压、交变载荷工况下不起皮、不剥落。
热输入低,变形可控。激光快速加热、快速凝固,工件整体温升小,有效避免薄壁内孔件的热变形和金相组织劣化。
涂层定制,性能升级。可根据工况选用铁基、镍基、钴基等合金粉末,在修复尺寸的同时提升内壁的耐磨、耐蚀、抗冲蚀性能。
精准可控,余量极小。熔覆层厚度可按需控制,后续精加工余量小,缩短修复周期,降低加工成本。
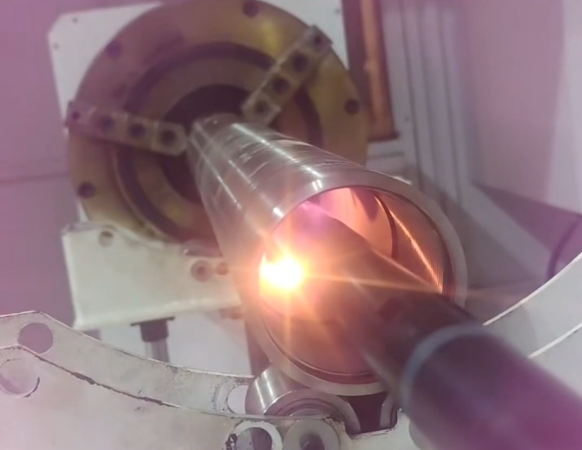
典型应用场景
- 液压与油缸行业:液压支柱、小型油缸筒、阀套、活塞杆内孔的磨损与拉伤修复。
- 石油化工行业:钻具接头内腔、阀门内件、泵体孔道的冲蚀与腐蚀修复强化。
- 工程机械行业:挖掘机、装载机、起重机中小型液压缸筒的内壁再制造。
- 船舶与重工:船用泵阀内腔、舵杆套筒、小型缸套的耐蚀耐磨涂层制备。
- 模具与通用机械:导向套、轴套、法兰内孔的尺寸恢复与表面强化。
国盛激光:内孔熔覆整体方案提供商
西安国盛激光科技有限公司长期专注于激光熔覆、激光淬火及再制造装备与加工服务,已形成从大直径缸筒到精密小孔径内孔的完整工艺能力。我们可根据零件材质、损伤形式和工况要求,提供从损伤检测、工艺选型、熔覆加工到精密后处理的一站式服务。
无论是磨损拉伤的内孔修复,还是全新零件的内壁性能强化,国盛激光都以稳定的工艺、可靠的质量和快速的交付,帮助企业降低备件成本、缩短停机时间、延长设备服役寿命。
如需了解小孔径激光熔覆的具体适用范围与工艺评估,欢迎联系国盛激光技术团队,我们将为您提供针对性的修复方案建议。